

 Telegram
 WhatsApp


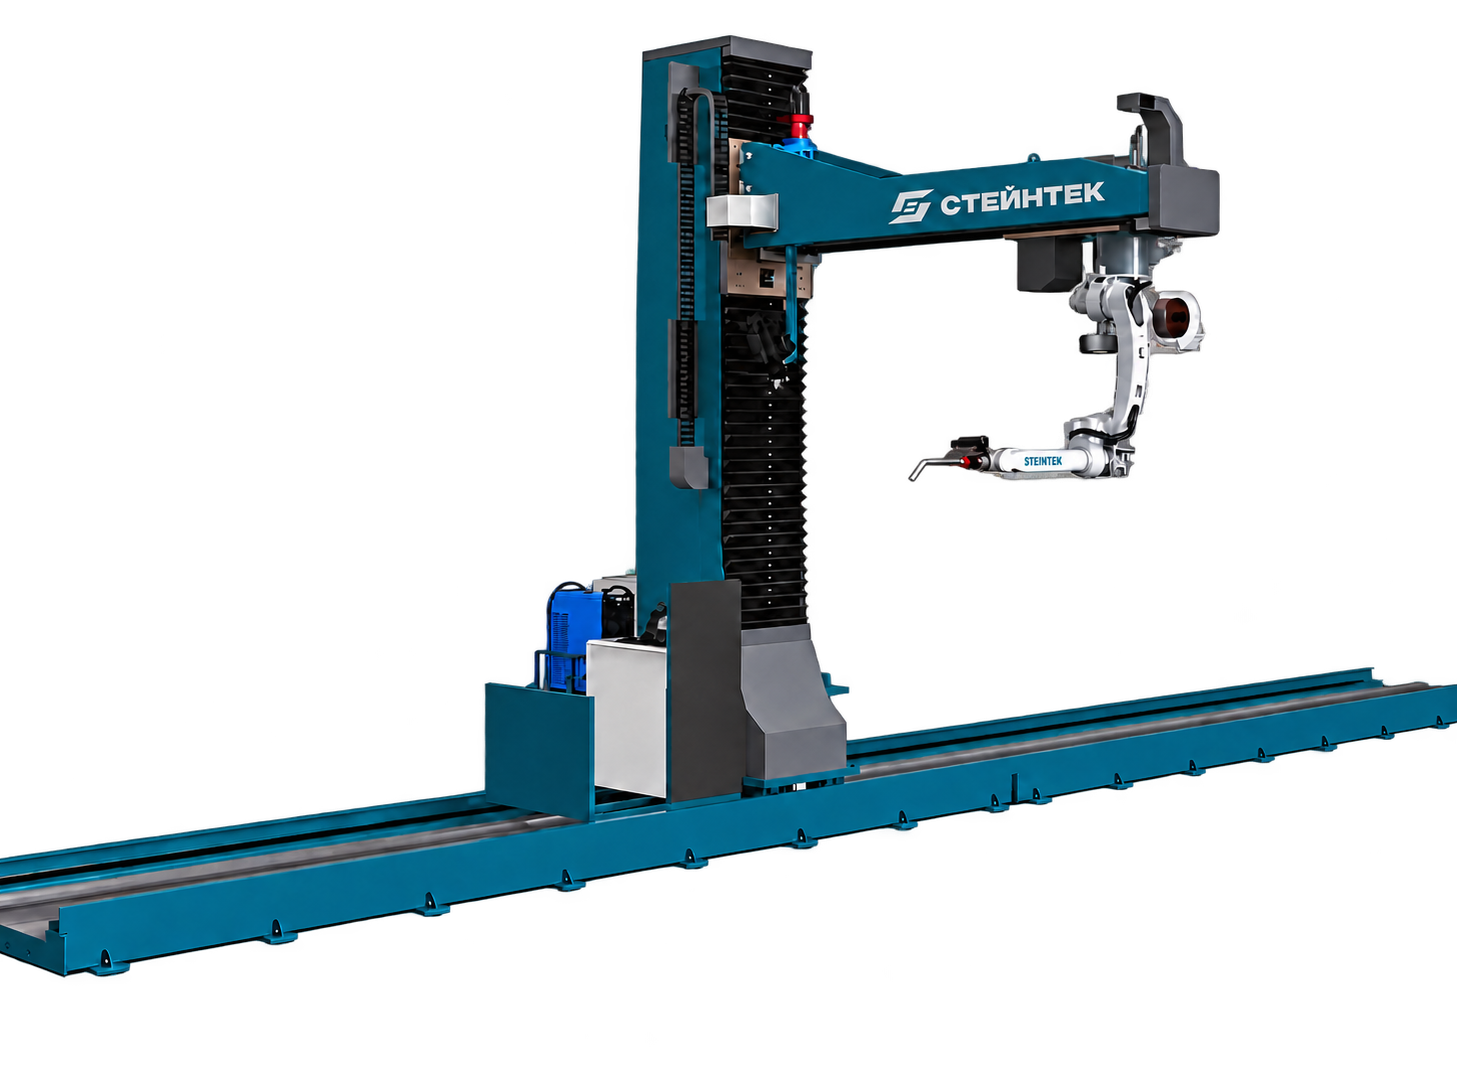
Сварочный робот выбирают по доступности швов, размерам изделия вместе с оснасткой и требуемому выпуску. Для предварительного сравнения комплексов STEINTEK полезно смотреть на три параметра: компоновку, эффективную зону сварки и организацию рабочих позиций. Количество осей помогает описать конструкцию, но само по себе не определяет, какой комплекс подойдёт для вашей детали.
В каталоге СТЕЙНТЕК (STEINTEK) — коммерческого бренда ООО «МеталлТех» — представлены шесть роботизированных сварочных комплексов STEINTEK: CLR7, CLXR7, CLXSR7, CLXR8, CLXZR9 и CLXHR9 в исполнении 2000/12P. Ниже сравним их по данным заводской таблицы и разберём, что нужно проверить перед выбором.
Сварочный робот и сварочный комплекс: что именно выбирает предприятие
Манипулятор перемещает горелку по заданной траектории. Для работы участка также нужны сварочный источник, подача проволоки, оснастка, система управления, обслуживание горелки и организация загрузки. Поэтому в техническом задании стоит описывать весь процесс: от установки заготовки до получения и контроля готового изделия.
Для длинномерной конструкции особенно важны положение робота относительно детали и доступ к швам по всей её длине. Даже если изделие помещается в заявленную рабочую зону, горелке могут мешать зажимы, рёбра жёсткости или соседние элементы сборки. Этот вопрос решают проверкой траекторий на модели изделия с оснасткой.
Сравнение шести моделей STEINTEK
Размеры в таблице ниже — эффективная зона сварки, указанная изготовителем, в миллиметрах. Они не являются габаритами оборудования или автоматически допустимыми размерами любой заготовки.
На телефоне таблицу можно прокручивать по горизонтали.
| Модель | Компоновка | Оси по каталогу | Зона сварки, мм |
|---|---|---|---|
| CLR7-2000/12P | Напольная | 7 | 10 500 × 1 200 × 500 |
| CLXR7-2000/12P | Консольная | 7 | 10 500 × 2 200 × 500 |
| CLXSR7-2000/12P | Консольная, две рабочие позиции | 7+1 | 10 500 × 2 200 × 500 |
| CLXR8-2000/12P | Консольная | 8 | 10 500 × 3 200 × 500 |
| CLXZR9-2000/12P | Консольная, с перемещаемой осью Z | 9 | 10 500 × 3 500 × 1 500 |
| CLXHR9-2000/12P | Консольная, с подъёмом всей консоли | 9 | 10 500 × 3 500 × 3 500 |
У всех шести моделей заявлен вылет робота 2 000 мм. Для CLXZR9 отдельно указаны диапазон перемещения консоли 1 000 мм и диапазон оси Z 1 200 мм. Эти величины описывают разные движения и не заменяют размеры эффективной зоны сварки.
Почему вылет 2 метра сочетается с зоной сварки длиной 10,5 метра
Вылет характеризует манипулятор, а эффективная зона сварки — комплекс в целом с его механизмами перемещения. Из значения «2 000 мм» нельзя сделать вывод, что робот обработает всю длинную конструкцию из одной неподвижной точки.
На практике нужно проверить каждый шов: положение горелки, подход к началу, проход по траектории и отход после завершения. В расчёт включают выступающие части изделия, зажимы и кабели. Запас по длине и ширине нужно оценивать на этой компоновке, а не назначать одним универсальным процентом.
Какие модели сравнивать для разных изделий
Невысокие длинномерные сборки
Для предварительного выбора можно сопоставить CLR7, CLXR7 и CLXR8: у них заявлена высота зоны 500 мм, а ширина составляет соответственно 1 200, 2 200 и 3 200 мм. Это позволяет сузить перечень вариантов по геометрии. Окончательный выбор между напольной и консольной компоновкой зависит от расположения швов, оснастки, загрузки и пространства вокруг изделия.
Например, для сборки шириной 1 800 мм номинальная ширина зоны CLR7 меньше ширины изделия. CLXR7 выглядит кандидатом для дальнейшей проверки. Но это ещё не подтверждение пригодности: нужно учесть опоры, зажимы и требуемые углы горелки. Это пример отбора по размерам, а не готовое заключение по конкретному заказу.
Объёмные конструкции и швы на разной высоте
У CLXZR9 и CLXHR9 совпадают длина и ширина заявленной зоны: 10 500 × 3 500 мм. По высоте указаны 1 500 и 3 500 мм соответственно. Различается и конструкция вертикального перемещения: у CLXHR9 поднимается вся консоль.
Обе модели обозначены как девятиосевые. Поэтому выбирать между ними только по числу осей бессмысленно: сравнивать нужно траектории на конкретной детали и доступ к её верхним, боковым и внутренним участкам.
Повторяющиеся изделия с длительной загрузкой
CLXSR7 — двухпозиционный вариант с обозначением 7+1 осей. Его стоит включить в сравнение, если установка, закрепление и снятие изделия занимают значительную часть цикла. Возможность готовить одну позицию во время работы на другой, порядок переключения и необходимое разделение зон нужно отдельно подтвердить в проекте. Само наличие двух позиций не означает удвоение выпуска.
Что входит в заявленную комплектацию
Заводская таблица перечисляет для всех шести моделей источник Aotai 500 А с водяным охлаждением, удлинённую горелку с водяным охлаждением, устройство очистки горелки и обрезки проволоки, датчик столкновения, визуальное распознавание и слежение за дугой.
500 А — характеристика сварочного источника по току. По этой цифре нельзя определить допустимую толщину металла, скорость сварки или потребляемую мощность комплекса. Рабочий режим выбирают для материала, соединения, проволоки, газа и требований к шву.
Для визуального распознавания и слежения запросите описание функций именно предлагаемой конфигурации: какие соединения распознаются, какие отклонения отслеживаются и как система действует при выходе за допустимые пределы. Наличие этих функций само по себе не подтверждает автоматическое создание программы по произвольной детали или контроль внутренних дефектов шва.
Что отправить для подбора сварочного комплекса
- Чертежи и модель сборки. Отметьте свариваемые соединения, размеры швов, труднодоступные места и поверхности, на которых возможен зажим.
- Материал и заготовки. Укажите марки металла, толщины, состояние поверхности, подготовку кромок и фактический разброс сборочных зазоров.
- Размеры и массу. Передайте данные об изделии и предполагаемой оснастке. Рабочая зона не определяет грузоподъёмность опор и приспособлений.
- Номенклатуру. Выберите типовое изделие, наиболее крупное и самое сложное по доступу к швам. Укажите размер партий и частоту переналадки.
- Требуемый выпуск. Запишите количество годных изделий за смену и текущие затраты времени на загрузку, сварку, снятие и контроль.
- План участка. Покажите проходы, места загрузки, работу крана и доступные коммуникации. Состав защитного ограждения и удаления сварочных аэрозолей согласуют при проектировании ячейки.
Для сравнения предложений попросите один и тот же результат: проверку доступности всех заданных швов, состав оснастки, расчёт полного цикла и критерии приёмки на образце. Так будет видно, какие задачи решает каждая конфигурация и что ещё предстоит уточнить.
Частые вопросы
Чем семиосевой сварочный комплекс отличается от девятиосевого?
В рассматриваемой линейке различаются компоновки и рабочие зоны. Каталожное число осей относится к обозначению комплекса; состав осей и их совместную работу нужно уточнять по его кинематической схеме. Девять осей не гарантируют более высокую скорость или лучшее качество шва.
Можно ли сваривать изделие длиной ровно 10,5 метра?
10 500 мм — указанная изготовителем эффективная длина зоны сварки. Возможность обработать все швы конкретного изделия такой длины подтверждают после проверки его положения, оснастки, подходов и крайних положений механизмов.
Какая модель имеет наибольшую высоту рабочей зоны?
Среди этих шести комплексов у CLXHR9-2000/12P заявлена высота 3 500 мм. Для CLXZR9-2000/12P указано 1 500 мм, для остальных четырёх — 500 мм.
Это комплексы для лазерной сварки?
В приведённой заводской комплектации указаны источник Aotai 500 А, обрезка проволоки и слежение за дугой. Речь идёт о дуговой сварке. Характеристики лазерной сварки на эти модели переносить нельзя.
Подбор под вашу производственную задачу
После выбора компоновки оцените производительность участка. В отдельном материале разобраны подготовка к роботизированной сварке и расчёт полного цикла, включая условный пример работы с двумя позициями.
Откройте каталог роботизированных сварочных комплексов и передайте через контакты ООО «МеталлТех» (бренд СТЕЙНТЕК) чертежи, данные об изделии и планируемый выпуск. Эти материалы помогут обсудить подходящую компоновку, состав поставки и проверку на образце.
Материал СТЕЙНТЕК / STEINTEK, ООО «МеталлТех». Параметры моделей сверены 12 октября 2026 года с таблицей изготовителя и карточками каталога. Иллюстрация: визуализация комплекса CLXHR9-2000/12P. Общие принципы проектирования сварочной ячейки: материал Fronius о модулях роботизированного сварочного участка; описанные в нём функции оборудования Fronius не являются спецификацией STEINTEK.


