

 Telegram
 WhatsApp


При роботизации сварки длинномерных металлоконструкций нужно считать время полного цикла и выпуск годных изделий. Время горения дуги — только одна составляющая. Подготовка сборки, зажим, поиск начала шва, перемещения, обслуживание горелки и снятие изделия могут существенно влиять на результат.
Разберём, как подготовить участок к роботизированной сварке и сравнить однопозиционную и двухпозиционную организацию работы. В качестве примеров компоновок используем комплексы STEINTEK из каталога СТЕЙНТЕК (STEINTEK) — коммерческого бренда ООО «МеталлТех», поставщика промышленного оборудования. Числа в расчёте ниже условные: они показывают метод и не являются результатами испытаний этих моделей.
Начните с изделия, которое регулярно возвращается в производство
Для первой оценки выберите семейство сборок с понятной повторяемостью: известными материалами, подготовкой кромок, набором швов и способом закрепления. Это могут быть, например, рамы или другие длинномерные металлоконструкции. Применимость конкретного комплекса к ним нужно проверить по чертежам.
Запишите за несколько реальных циклов, сколько времени занимает каждая операция. Отдельно отметьте ожидание крана, поиск комплектующих, исправление сборки и повторный контроль. Если эти потери остаются после установки робота, включать их устранение в ожидаемый эффект без дополнительных изменений участка нельзя.
При выборе первой номенклатуры полезно сравнить три изделия: самое частое, самое трудоёмкое и наиболее нестабильное по сборке. Первое показывает потенциальную загрузку, второе — возможный выигрыш по времени, третье — ограничения процесса. Это даёт больше информации, чем один удобный демонстрационный образец.
Повторяемость начинается до включения робота
Заготовки и сборочный зазор
Опишите фактические отклонения размеров, кривизну, состояние кромок, расположение прихваток и зазоры в соединениях. Допустимые значения задаёт технология сварки конкретного изделия. Универсального зазора, который одинаково подходит всем роботизированным процессам, нет.
В спецификации рассматриваемых STEINTEK указаны визуальное распознавание и слежение за дугой. Их возможности следует проверить на типовых отклонениях ваших сборок. Эти функции не дают оснований заранее исключать требования к подготовке заготовок и стабильному закреплению.
Оснастка и доступ к шву
Оснастка должна воспроизводимо задавать положение сборки и оставлять место для горелки. На трёхмерной модели нужно показать не только изделие, но и опоры, прижимы, упоры и выступающие крепления. Затем проверить подход, движение вдоль шва и отход горелки.
Для длинномерных изделий отдельно рассматривают порядок наложения швов и закрепление. Изменение положения сборки из-за нагрева может повлиять на дальнейшие проходы и геометрию готовой детали. Последовательность сварки и критерии контроля следует отработать на образцах.
Как связать размеры изделия с моделью STEINTEK
У шести комплексов серии 2000/12P заявлен вылет робота 2 000 мм и эффективная длина зоны сварки 10 500 мм. Ширина и высота зоны различаются:
- CLR7: 1 200 × 500 мм, напольная компоновка.
- CLXR7: 2 200 × 500 мм, консольная компоновка.
- CLXSR7: 2 200 × 500 мм, консольный двухпозиционный вариант.
- CLXR8: 3 200 × 500 мм.
- CLXZR9: 3 500 × 1 500 мм, с перемещаемой осью Z.
- CLXHR9: 3 500 × 3 500 мм, с подъёмом всей консоли.
Эти размеры подходят для предварительного отбора. На следующем шаге нужно подтвердить доступ ко всем соединениям, размещение оснастки и работу загрузочного оборудования. По рабочей зоне нельзя определить массу допустимого изделия или площадь, которую займёт весь участок с проходами и защитой.
Из каких операций складывается полный цикл
Для однопозиционной ячейки удобно сначала составить последовательный хронометраж. Если отдельные операции уже выполняются одновременно, это отражают на временной диаграмме, чтобы не посчитать одно время дважды.
| Операция | Что учитывать |
|---|---|
| Загрузка и закрепление | Подача, базирование, зажимы, проверка готовности |
| Подготовка траектории | Предусмотренный программой поиск положения соединений |
| Сварка и перемещения | Все проходы, переходы между швами, подходы и отходы |
| Обслуживание горелки | Очистка и обрезка проволоки с частотой, заданной технологией |
| Снятие изделия | Освобождение зажимов, выгрузка, освобождение позиции |
| Контроль и переделка | Операции в ячейке или вне её с указанием места и исполнителя |
Программирование новой детали и переналадку учитывают отдельно на партию. Например, 60 минут подготовки для партии из 30 изделий добавляют в среднем 2 минуты на изделие. Для партии из трёх изделий те же затраты составят 20 минут на изделие. Это условная арифметика, которая показывает, почему размер партии влияет на оценку автоматизации.
Условный расчёт: почему две позиции не удваивают выпуск
Предположим, подготовка одной позиции — снятие готового изделия, установка следующего и закрепление — занимает 12 минут. Робот занят сваркой, поиском, переходами и предусмотренным обслуживанием горелки 18 минут на изделие.
При последовательной работе одной позиции расчётный цикл составляет 12 + 18 = 30 минут, то есть теоретически 2 изделия в час без учёта других потерь.
Теперь допустим, что конструкция ячейки и её защита позволяют полностью готовить одну позицию, пока робот работает на другой. Дополнительно примем 2 минуты на переключение между позициями. Тогда установившийся такт выхода изделий оценивается так:
Такт = большее из двух времён — подготовки и работы робота — плюс переключение.
В нашем примере: max(12, 18) + 2 = 20 минут. Теоретический выпуск — 3 изделия в час. Это на 50% больше, чем 2 изделия в час в первом варианте. В расчёте рассматривается установившаяся работа; запуск первой детали, завершение партии, переналадка, простои и переделки сюда не включены.
Если подготовка позиции занимает уже 25 минут, при тех же остальных допущениях такт будет 27 минут. Тогда ускорение сварочной программы ниже 18 минут само по себе почти не изменит выпуск: сначала нужно разобраться с подготовкой позиции.
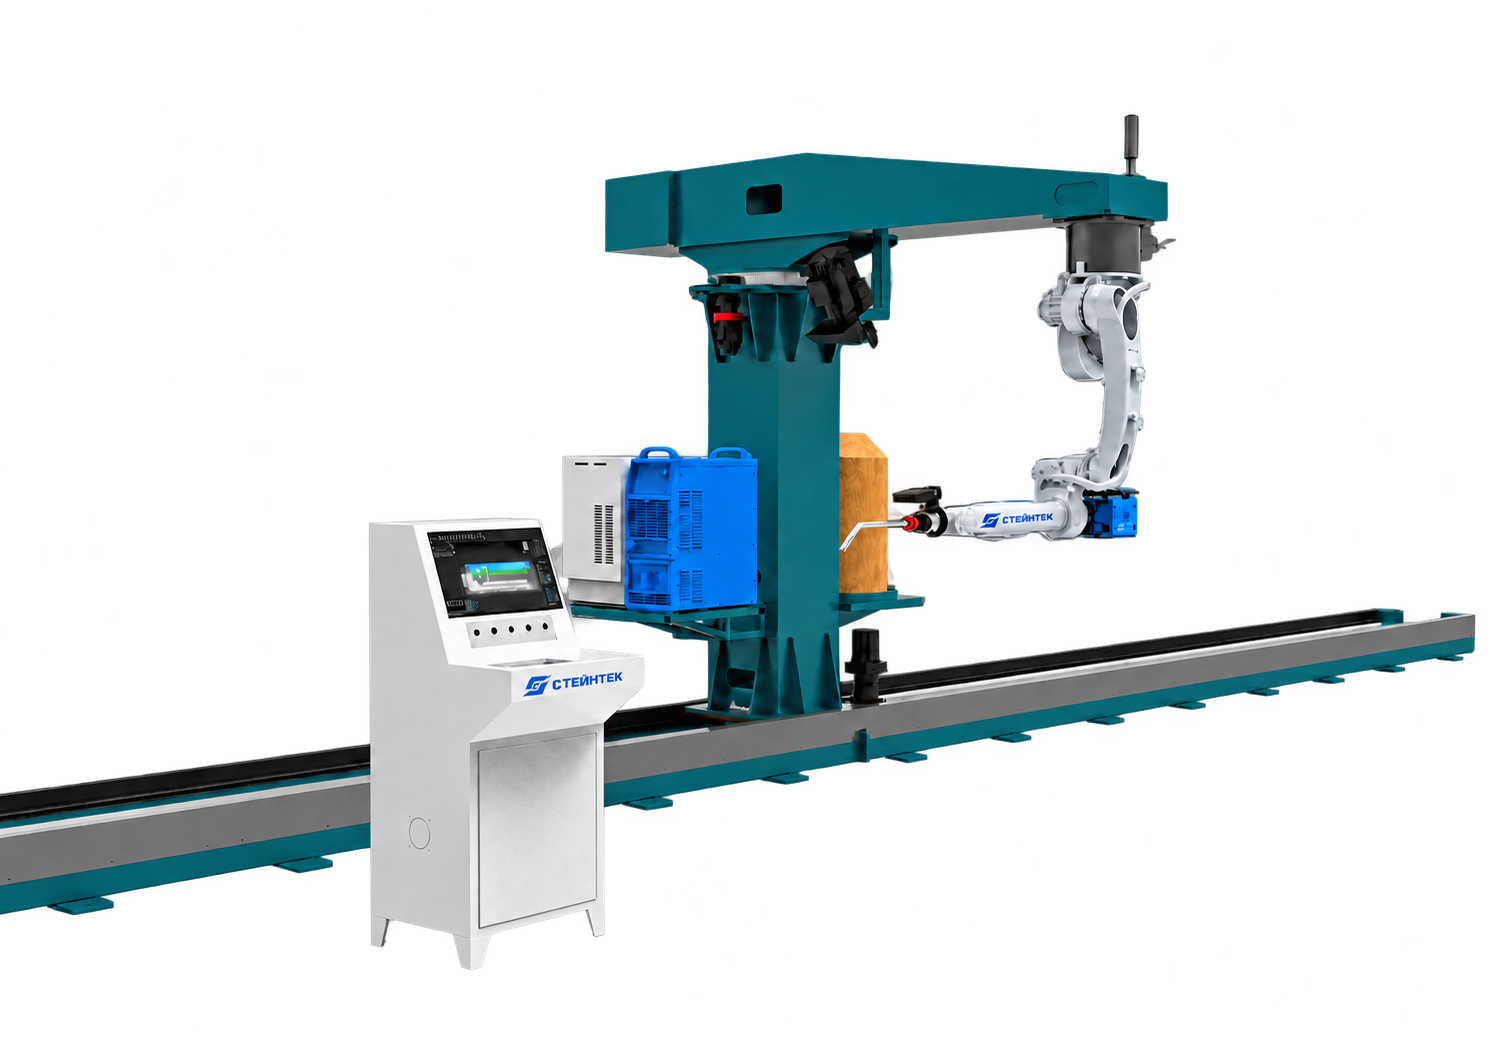
Двухпозиционный STEINTEK CLXSR7-2000/12P можно рассматривать для такой организации процесса, но описанную схему совмещения операций, время переключения и разделение зон необходимо подтвердить для предлагаемого исполнения. Приведённые 12, 18 и 2 минуты не являются характеристиками CLXSR7.
Что измерять на пробной сварке
Испытание должно воспроизводить основные условия будущего производства: материал, подготовку заготовок, оснастку, соединения и требуемое качество. Попросите зафиксировать:
- Конфигурацию комплекса и состав оборудования, использованного при проверке.
- Образцы, их размеры, материал, зазоры и расположение прихваток.
- Доступность всех заданных швов, включая труднодоступные участки.
- Время каждого этапа полного цикла и операции, которые выполнялись вне ячейки.
- Результаты контроля швов и геометрии по согласованным критериям.
- Количество годных изделий, остановок, вмешательств оператора и переделок в серии.
- Время перехода на другую деталь и повторного запуска после переналадки.
Если испытание показало только отдельный шов, его результат ещё не описывает выпуск готовых сборок. Для решения о внедрении полезнее получить несколько последовательных полных циклов и объяснение причин отклонений.
Как оценить экономический эффект без обещаний «окупится за полгода»
Сначала рассчитайте текущие затраты на одну годную сборку и ожидаемые затраты после роботизации при одинаковой программе выпуска. Включите труд, расходные материалы, энергию, обслуживание, оснастку, программирование, переналадку и переделки. Отдельно соберите первоначальные вложения: оборудование, подготовку площадки, интеграцию, обучение и запуск.
Сокращение трудоёмкости не всегда превращается в сокращение денежных расходов. Если сотрудник остаётся в штате и обслуживает больше операций, результатом может быть дополнительная производственная мощность. Доход от неё возникает только при наличии заказов и пропускной способности остальных участков.
Для предварительной оценки срок простой окупаемости можно получить делением первоначальных вложений на ожидаемый ежемесячный денежный эффект после дополнительных эксплуатационных затрат. Такой расчёт имеет смысл при положительном эффекте и зафиксированных допущениях о загрузке; он не учитывает стоимость финансирования и изменение денег во времени. Проверьте несколько сценариев загрузки вместо одного оптимистичного числа.
Частые вопросы
Подходит ли сварочный робот для небольших партий?
Это зависит от повторяемости изделий, переналадки и подготовки программ. Оцените суммарное время партии, включая эти операции, и сравните с текущим процессом. Универсального минимального тиража для всех изделий нет.
Можно ли убрать оператора после установки комплекса?
Это нельзя предполагать без анализа процесса. Нужно определить, кто подаёт и снимает изделия, меняет расходные материалы, контролирует качество, выполняет переналадку и реагирует на остановки. Состав функций автоматизации фиксируют в проекте.
Что важнее: больше осей или две рабочие позиции?
Эти параметры отвечают на разные вопросы. Компоновка и движения механизмов обеспечивают доступ к швам. Организация рабочих позиций влияет на возможность совмещать операции. Сначала проверьте обработку изделия, затем рассчитайте полный цикл.
Гарантирует ли слежение за дугой отсутствие брака?
Нет. Заявленная функция слежения не заменяет проверку технологии и контроль качества соединения. Её работу оценивают на согласованных отклонениях заготовок, а качество — по требованиям к готовому изделию.
С чего начать расчёт своего участка
Для предварительного отбора оборудования используйте сравнение шести сварочных комплексов STEINTEK: в нём собраны рабочие зоны, компоновки и вопросы к составу поставки.
Подготовьте чертежи двух-трёх характерных изделий, размер партий, план выпуска и хронометраж текущего процесса. Сопоставьте задачу с моделями сварочных комплексов STEINTEK и направьте материалы через контакты ООО «МеталлТех» (бренд СТЕЙНТЕК). Предметом обсуждения станут конкретная компоновка, оснастка, полный цикл и программа проверки.
Материал СТЕЙНТЕК / STEINTEK, ООО «МеталлТех», 12 октября 2026 года. Параметры моделей взяты из таблицы изготовителя и сверены с каталогом. Иллюстрация: визуализация двухпозиционного комплекса CLXSR7-2000/12P. Расчёт цикла — учебный пример с явно заданными допущениями, а не производственный кейс или обещание окупаемости. Дополнительный материал о подготовке производства и затратах на внедрение: Welding Automation, TWI.


